Kort svar: Stumsvetsning används ofta vid längre ledningssträckor och större dimensioner, när rör och rördelar kan sammanfogas direkt mot varandra. Elektrosvetsning är ofta lämplig vid inkopplingar, avstick, reparationer och i trånga utrymmen där rören är svåra att flytta. Valet av svetsmetod beror på ledningens utformning, material, dimensioner, arbetsförhållanden och projektets krav. I större ledningsprojekt kan båda metoderna användas.
Så fungerar stumsvetsning av PE-rör
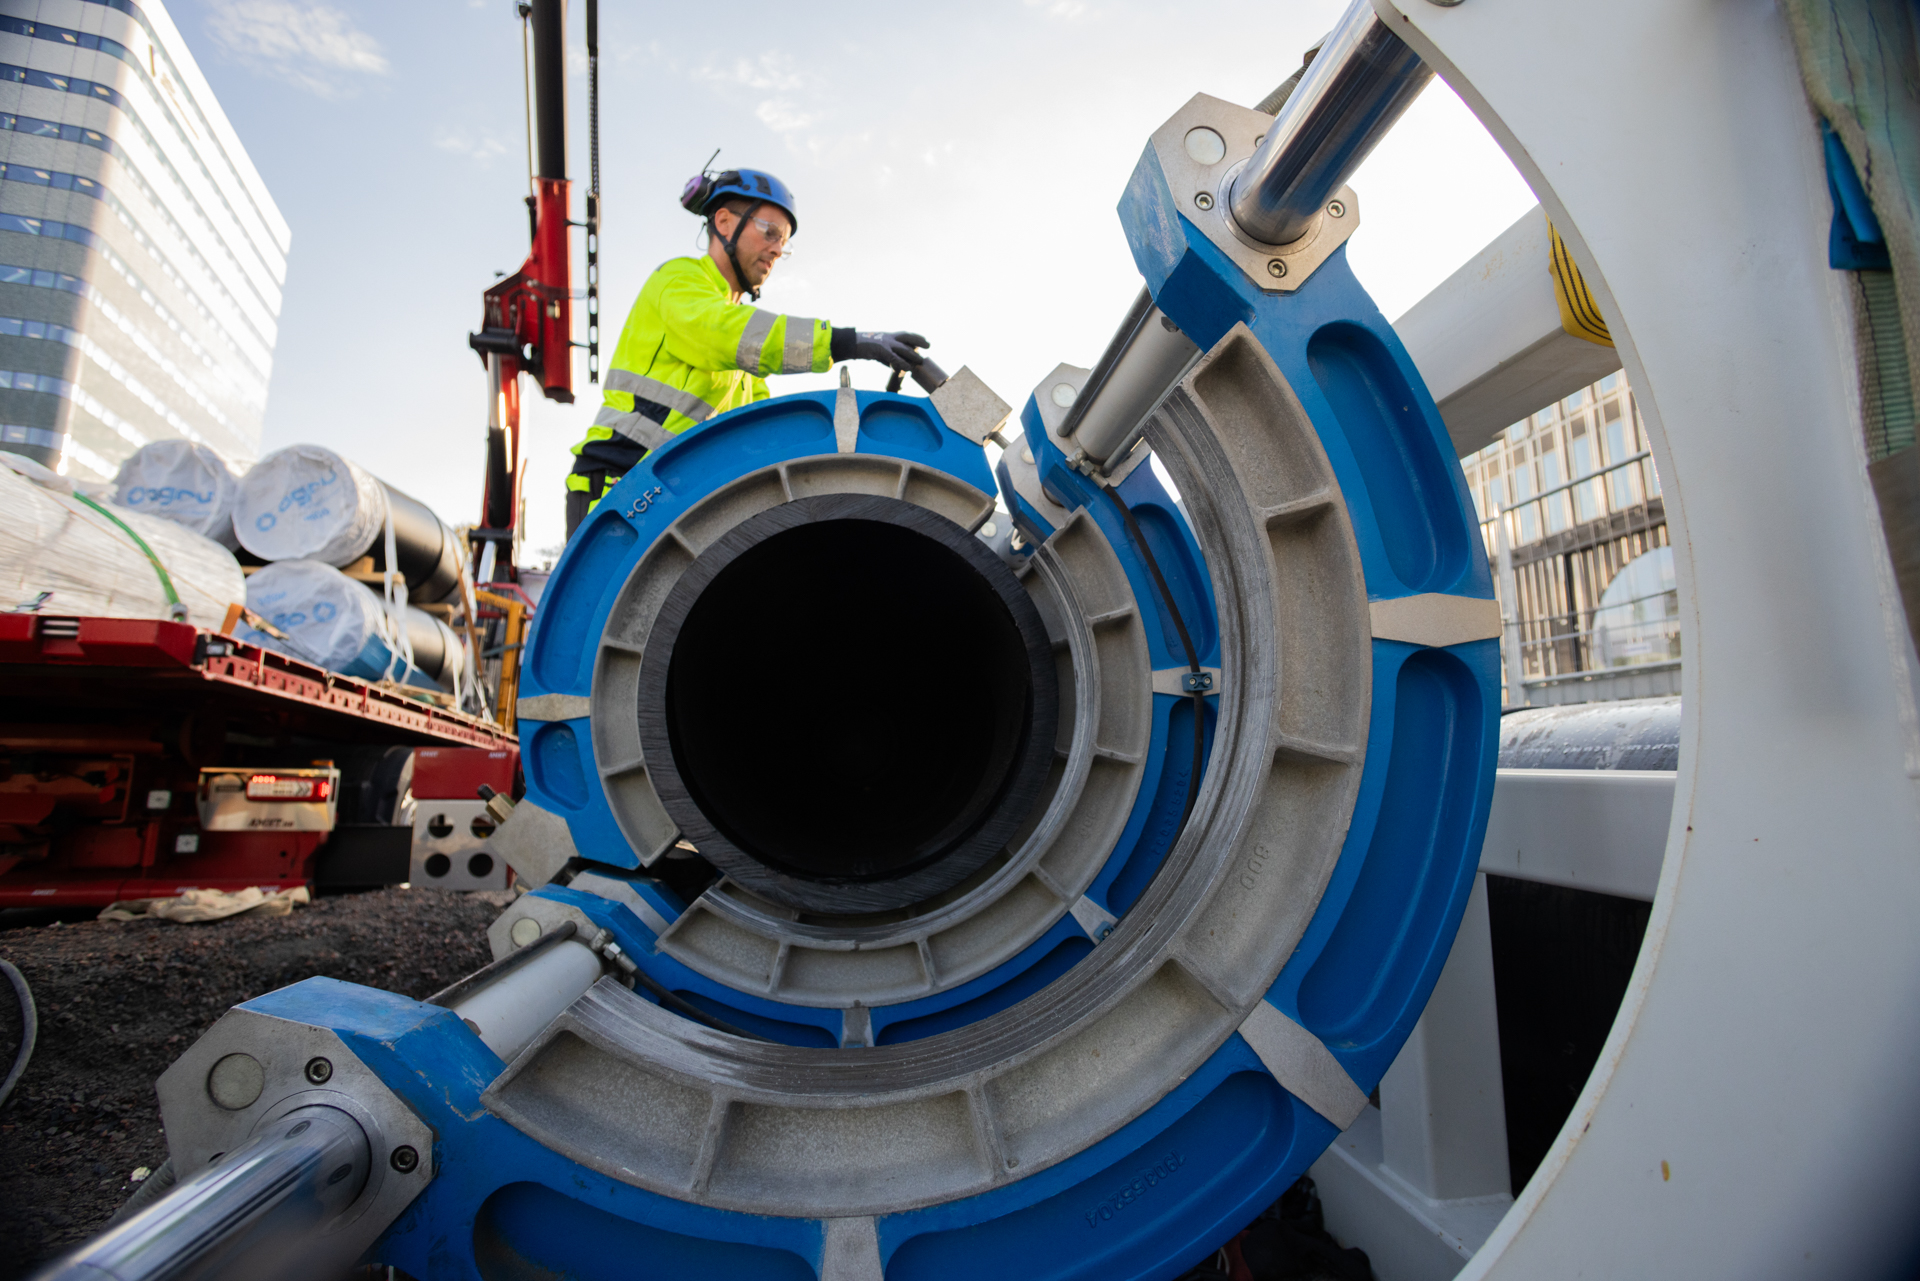
Vid stumsvetsning fogas två PE-rör eller kompatibla rördelar samman ände mot ände, utan separat muff eller annan kopplingsdel i själva fogen. Rörändarna bearbetas så att de blir plana och rena. Därefter värms de mot en värmeplatta och pressas samman enligt en fastställd svetsprocedur med kontrollerade parametrar. Fogen får svalna under de förhållanden som anges i proceduren innan den belastas.
Vid korrekt utförande kan stumsvetsning ge en stark och tät fog som utgör en integrerad del av rörsystemet. Eftersom separata kopplingsdelar normalt inte behövs kan metoden vara kostnadseffektiv, särskilt vid större dimensioner och längre ledningssträckor.
Rör och rördelar behöver vara kompatibla med varandra och med den svetsprocedur som används. Arbetet kräver även tillräckligt utrymme för svetsmaskinen och för att hantera rören på ett säkert sätt.
Så fungerar elektrosvetsning av PE-rör
Vid elektrosvetsning används en kopplingsdel, exempelvis en elmuff, böj eller sadel, med inbyggda elektriska värmeelement. Fogytorna förbereds enligt tillverkarens anvisningar, kopplingsdelen monteras och rör och kopplingsdel fixeras vid behov. En svetsapparat tillför ström till värmeelementen, vilket värmer plasten och skapar en svetsfog mellan delarna.
Elektrosvetsning är ofta lämplig i trånga utrymmen, vid inkopplingar och avstick samt vid arbeten där befintliga rör inte enkelt kan flyttas. Metoden kräver rätt kopplingsdelar, noggrann fogberedning och att svetsning och kylning genomförs enligt anvisningarna.
Kostnaden för kopplingsdelar kan vara en faktor att ta hänsyn till, särskilt vid större dimensioner. Den totala kostnaden beror dock även på arbetsmoment, åtkomlighet, utrustning och projektets förutsättningar.
Jämförelse mellan stumsvetsning och elektrosvetsning
| Egenskap | Stumsvetsning | Elektrosvetsning |
|---|---|---|
| Vanliga användningsområden | Längre ledningssträckor och sammanfogning av kompatibla rör och rördelar | Inkopplingar, avstick, reparationer och trånga utrymmen |
| Separat kopplingsdel | Behövs normalt inte | Krävs |
| Arbetsutrymme | Kräver utrymme för svetsmaskin och rörhantering | Kan vara lämplig där utrymmet är begränsat |
| Kostnad | Kan vara kostnadseffektiv vid större volymer och dimensioner | Kostnaden påverkas bland annat av kopplingsdelarnas pris |
| Rör som ligger fast | Kan kräva mer utrymme och anpassad hantering | Kan vara lämplig när rören inte enkelt kan flyttas |
Vanliga frågor om PE-svetsning
Hur stark blir en stumsvetsad fog?
En korrekt utförd stumsvetsfog kan uppnå hög hållfasthet och täthet och utgöra en integrerad del av rörsystemet. Resultatet beror bland annat på materialens kompatibilitet, fogberedning, svetsparametrar, utrustning, kylning och utförande. Kraven på svetsarens kompetens och dokumentation ska följa tillämpliga standarder och projektets krav.
Kan man kombinera stumsvetsning och elektrosvetsning i samma ledning?
Ja. Metoderna kan kombineras i samma rörsystem när material, rördelar och utförande är lämpliga. Exempelvis kan en huvudledning stumsvetsas medan elektrosvetsade sadlar eller andra kopplingsdelar används för avstick och inkopplingar.
Hur säkerställs kvaliteten vid PE-svetsning?
Kvalitetssäkring omfattar bland annat rätt material och utrustning, korrekt fogberedning, att svetsningen utförs enligt tillämplig procedur samt relevant dokumentation. Kraven på svetsarens kvalificering och dokumentation varierar med svetsmetod, tillämpning och projekt.
Svanesunds Rör dokumenterar svetsarbetet enligt uppdragets krav. Vilken dokumentation som lämnas över, exempelvis svetsprotokoll och underlag för utrustningens kontroll eller kalibrering, beror på projektets krav och avtalade omfattning.
Vilka dimensioner kan ni stumsvetsa?
Svanesunds Rör utför stumsvetsning av PE-rör i dimensioner från 20 till 1 600 mm, inom ramen för aktuell utrustning, materialets förutsättningar och projektets krav.
Behöver du hjälp med andra dimensioner? Kontakta oss gärna, så tittar vi tillsammans på hur vi kan ta fram en speciallösning för ditt projekt.
Behöver du hjälp att välja metod i ett projekt? Kontakta oss eller läs mer om vår svetsning.